中文版
 English
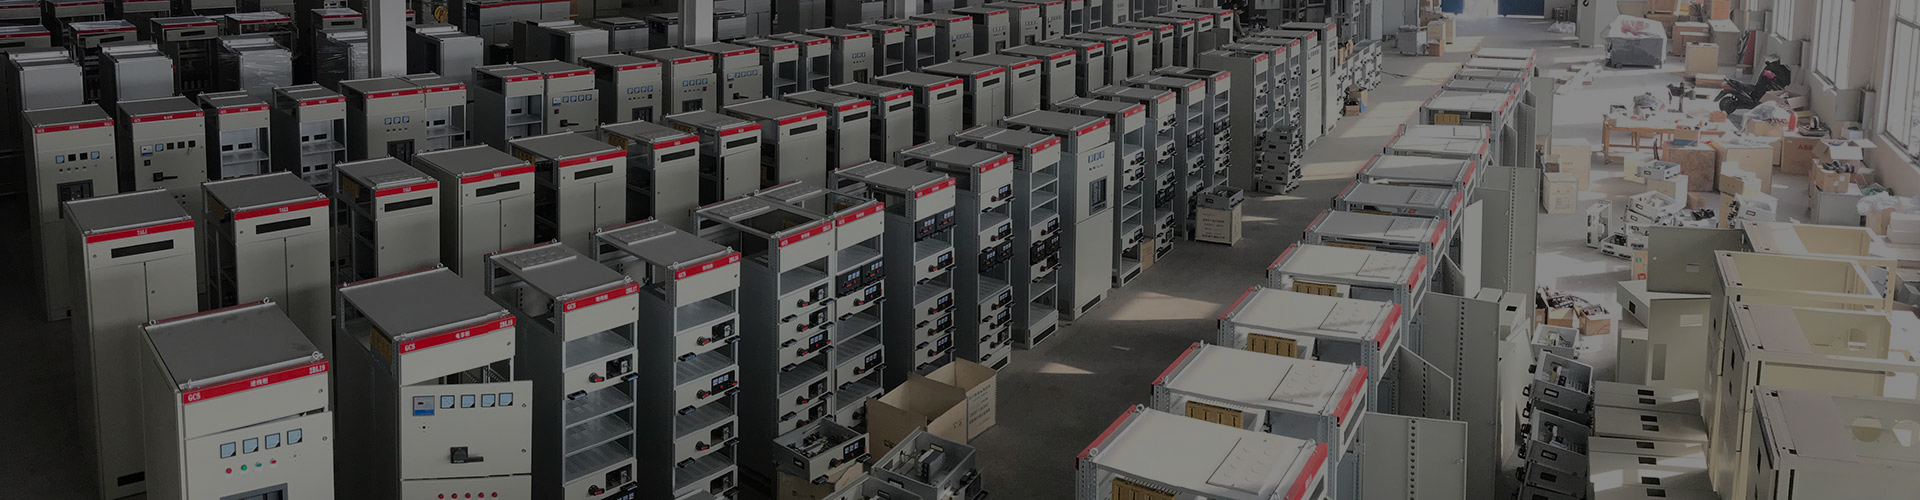
在电力电控、储能机柜、自动化设备、仪器外壳等产业带动下,盐城钣金加工产业持续发展,形成了集图纸评审、激光下料、折弯成型、焊接装配、表面喷涂于一体的本地化配套链条。钣金不是简单的钢板裁切,而是一套强关联性的精密成型工艺,每一道工序的误差,都会传导至成品装配、防护等级与使用寿命。本文从前期图纸评审到终检出货,完整拆解钣金加工全流程,同时结合机柜、电气箱体、储能电池箱等主流落地场景,梳理项目落地、品质管控、成本交期的核心要点,为设备厂商、工程采购、研发团队提供可落地的参考标准。
一、前期 DFM 图纸评审:钣金加工的源头控制点
很多钣金返工、尺寸不符、装配干涉问题,根源都出在图纸阶段。钣金图纸区别于普通机械图纸,核心难点在于板材展开、折弯补偿、工艺可行性,不能直接照搬 SolidWorks 三维模型就投产。
需求对齐:明确板材材质(SPCC 冷轧板、SGCC 镀锌板、304/316 不锈钢、铝合金)、板厚、防护等级(IP54、IP65 等)、使用环境(室内电控 / 户外储能 / 潮湿腐蚀环境)、承重、散热、密封、接地要求;
展开核算:工程师根据板厚、折弯内 R,计算折弯扣除量、回弹补偿值,输出展开图。厚板、不锈钢、铝板回弹量更大,必须提前预留补偿;
工艺优化(DFM):规避尖角、过小折弯边、距离折弯线过近的孔位、干涉结构;确认压铆螺母、螺柱、抽孔、沉孔位置;密封槽、防水翻边、门锁、铰链安装位提前布局;
标准确认:标注关键公差、外观 A 面、喷涂遮蔽区域、丝印内容、验收标准,图纸版本锁定,避免口头变更造成理解偏差。
盐城本地钣金配套大量服务电气成套、储能项目,IP 防护、防水密封、接地结构是图纸评审的高频重点,图纸阶段提前优化,可大幅减少后期密封漏水、装配卡壳问题。
二、下料工序:板材轮廓与孔位成型
下料是将大板原材料按照展开图分割成钣金毛坯件,主流加工方式分为四类,工厂会根据批量、复杂度、精度、成本组合选用:
激光切割:目前盐城钣金厂应用最广,适合异形轮廓、复杂孔型、小批量打样与多品种柔性生产,切割切面光洁,精度稳定,适配碳钢、不锈钢、铝板;
数控转塔冲床:适合大批量、孔位规整的工件,冲孔、百叶窗、凸包、翻边等成型效率高,适合标准化机柜、配电箱批量生产;
剪板机下料:仅直线裁切,结构简单、成本最低,多用于长条板材、简单矩形毛坯预处理;
等离子切割:速度快,但切面粗糙、热变形大,仅用于低精度厚结构件。
下料完成后统一进行去毛刺、倒角,去除切割边缘锐边、熔渣。毛刺处理不到位,不仅容易划伤装配人员,还会造成喷涂积粉、涂层脱落、密封胶条贴合不严,是很多防水箱体失效的隐形原因。下料后按图编号分类,做好物料标识,防止混料。
三、数控折弯:平板向三维结构成型的核心工序
折弯是钣金最具技术门槛的工序,直接决定柜体、外壳的整体尺寸精度。依靠数控折弯机搭配上下模具,按照既定折弯顺序,将二维毛坯折成箱体、支架、门框等立体结构。 折弯工艺重点管控:
折弯顺序:遵循 “先内后外、先小边后大边,避免折弯干涉” 原则;
回弹补偿:不锈钢、铝板、厚板弹性回弹明显,程序内提前设置角度补偿;
折弯扣除:不同板厚对应固定扣除参数,参数出错,整体长宽尺寸全部超差;
模具选型:V 槽宽度匹配板厚,厚板选用大 V 槽,防止压痕、板面变形,外观件优先选用无痕折弯模具。
像仿威图 PS 柜、GGD 柜体、电池仓箱体,框架折弯一致性要求极高,批量生产时首件全尺寸检测合格后,才可以连续投产。折弯成型后,按需开展压铆、抽孔、攻牙等附加工序,压铆螺母、螺柱是薄钣金常用的螺纹连接方案,避免薄板直接攻牙滑丝。
四、焊接与校正:结构强度与拼接成型
折弯后的散件,通过焊接拼接成整体框架,盐城钣金主流焊接工艺:
CO₂气体保护焊(二保焊):碳钢机柜、机架首选,效率高、成本适中,适合 GGD、ES 柜、集装箱结构;
氩弧焊(TIG):不锈钢、铝合金工件,焊缝细腻美观,适合户外不锈钢箱体、食品、防腐设备外壳;
点焊:薄板搭接,热变形小,适合批量轻型外壳;
机器人自动焊接:大批量标准化机柜,焊缝一致性稳定,减少人工焊接变形。
焊接之后的工序非常关键:焊缝打磨、校正整形、焊渣清理。焊接热应力极易造成柜体扭曲、门框变形,一旦变形,后续密封胶条、门锁、门板装配间隙失控,直接影响 IP 防护效果。外观件需要打磨至焊缝平滑,为后续喷塑打好基础;防水箱体焊缝需要连续满焊,必要时做焊缝试水检漏。
五、前处理 + 表面处理:防腐、外观、耐用性保障
表面处理决定钣金件的耐候能力,也是户外储能、沿海潮湿工况的核心环节,标准流程:除油→水洗→除锈→磷化 / 钝化→烘干,再进入喷涂工序。
静电粉末喷塑(喷粉):盐城电气机柜最常用,附着力强、耐冲击、防腐防锈,颜色稳定,可按潘通色号调色(如 Cool Gray 1C),涂层厚度可控;
油漆喷涂:色彩选择灵活,多用于特殊定制外观件;
不锈钢钝化 / 拉丝抛光:304/316 不锈钢箱体,钝化提升防锈能力,拉丝用于装饰外观面;
镀锌:支架、内部构件基础防锈方案。
重点提醒:需要导电接地、连接器接触面、螺纹孔、密封面的位置,要提前遮蔽,避免粉末覆盖,造成接地不良、螺丝锁止困难、密封面不平整。户外储能箱体、沿海项目,要提升盐雾测试指标,优先选用高耐候粉末。
六、组装、丝印与全检:成品交付前闭环验证
喷涂固化完成后进入装配阶段:铰链、门锁、搭扣、密封条、导轨、接地排、铭牌、丝印标识依次安装。 装配阶段重点保护喷涂面,避免磕碰划伤;防水箱体装配胶条时,检查胶条连续无断裂、无挤压错位,门板开合间隙均匀。
成品检验是最后一道防线,常规检测项目:
外形尺寸、对角线公差、折弯角度;
焊缝、喷涂外观,色差、流挂、漏喷、划痕;
门板开合、锁具、铰链功能测试;
密封箱体按需做试水、气密性测试,验证 IP 防护;
接地导通、丝印文字、铭牌核对。
首件确认、巡检、终检三级检验,是盐城正规钣金工厂控制批量不良的通用方案,首件封存作为批量验收基准。检验合格后防护包装,分批次发货。
七、盐城钣金主流落地应用场景与落地要点
盐城钣金产业服务场景集中在电气成套机柜、储能电池箱、自动化设备外壳、不锈钢水箱、非标机架、充电桩壳体,不同场景工艺侧重点差异很大:
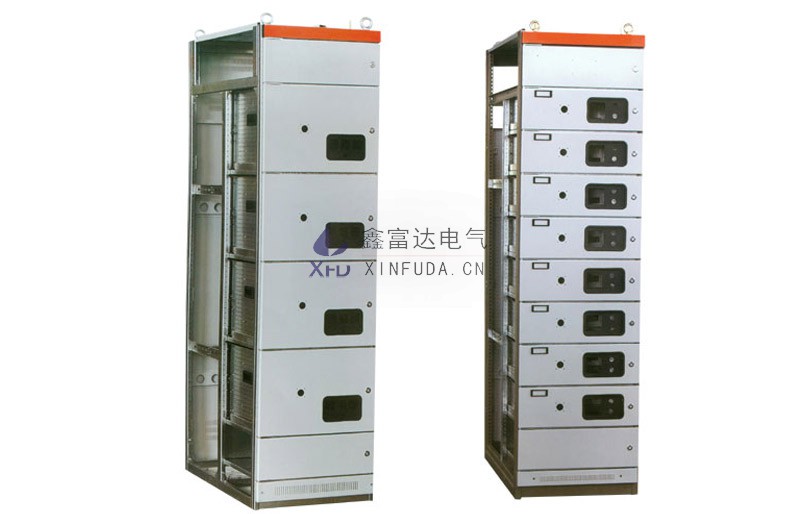
电控机柜(GGD/GCS/ 仿威图 PS/ES 柜):重点控制框架方正度、门板间隙、接地连续性,喷塑均匀,适配电气元件安装模数;
储能电池箱:高强度结构、绝缘防护、防水 IP 等级、散热开孔布局、防爆结构,焊缝密封性是重中之重;
户外充电桩壳体:抗紫外线粉末、不锈钢选材、防水结构设计,应对风雨暴晒;
不锈钢水箱、防腐箱体:满焊、焊缝抛光钝化,避免渗漏、锈蚀;
自动化设备机架外壳:兼顾结构强度、外观、拆装维护便利性。
钣金加工是一套环环相扣的系统工艺,图纸设计决定上限,下料折弯决定精度,焊接与表面处理决定耐用性,装配检验守住交付底线。本地钣金供应链靠近电气、储能、自动化客户,具备就近打样、快速交付、现场对接调整的优势。 选择钣金供应商,不只看价格,更要看是否具备从 DFM 图纸优化到焊接、喷涂、防护测试的全工序闭环能力,熟悉机柜、储能箱、充电桩等行业工艺规范,才能稳定交付高一致性、高可靠性的钣金产品,支撑下游成套设备长期稳定运行。
仅供分享交流,不作商业用途,版权归原作者和原作者出处。若有侵权,请联系删除。联系邮箱:service@xinfuda.cn